
Hành trình chinh phục độ chính xác của máy móc: Từ máy tiện của Maudslay đến cỗ máy đo tới một phần triệu inch
Bài viết kể lại câu chuyện lịch sử về cách các xưởng cơ khí thế kỷ 18-19 học cách tạo ra bề mặt phẳng, cắt ren chính xác và đo lường chi tiết, từ máy tiện ren của Henry Maudslay đến cỗ máy đo của Joseph Whitworth có thể phát hiện sai lệch một phần triệu inch.
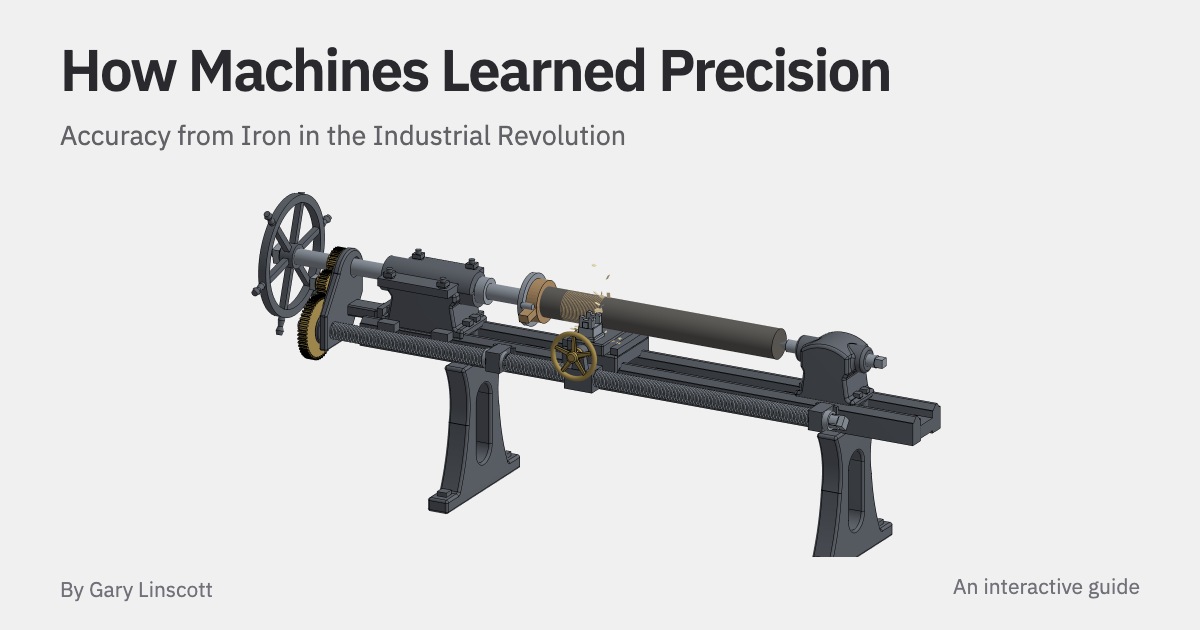
Trong khoảng năm mươi năm, từ thập niên 1770 đến thập niên 1850, các xưởng cơ khí ở Anh đã học được cách chế tạo những cỗ máy có độ chính xác tăng lên gấp nghìn lần. Câu chuyện này không chỉ là lịch sử kỹ thuật mà còn giải thích nền tảng cho mọi máy móc hiện đại, từ động cơ ô tô đến máy CNC ngày nay.
Từ xi-lanh của Watt
Trước khi có máy công cụ chính xác, việc chế tạo một xi-lanh máy hơi nước tròn đều là cực kỳ khó khăn. Năm 1769, xi-lanh thử nghiệm của James Watt tại Kinneil có đường kính 18 inch nhưng chỗ rộng nhất và hẹp nhất chênh nhau tới ⅜ inch — gần một centimet sai số trên một xi-lanh chưa đầy nửa mét.
Cách làm truyền thống là ép hai chi tiết vào nhau rồi dũa những chỗ sáng lên vì cọ xát. Người thợ làm việc này gọi là fitter. Họ có thể làm khớp những bề mặt nhỏ của van hay khóa súng, nhưng một piston phải khít tại mọi điểm dọc theo hành trình của nó. Dũa một chỗ trong lòng xi-lanh không làm cho phần còn lại khớp theo, mà phần lớn lòng xi-lanh lại nằm sâu bên trong, nơi dũa không với tới.
Khoảng năm 1775, thợ luyện sắt John Wilkinson tìm ra giải pháp tinh tế: chế tạo máy doa với một thanh nặng xuyên thẳng qua xi-lanh và quay trên hai ổ bi ở cả hai đầu. Vật đúc được kẹp cố định, còn đầu dao trượt dọc theo thanh quay. Dao giờ đây đi theo thanh như bút chì đi theo thước kẻ.
Đế trượt — bước ngoặt của máy tiện
Hầu hết các chi tiết tròn khác như trục và cần piston đều được làm trên máy tiện. Năm 1770, người thợ tiện vẫn đặt dao cắt lên một giá đỡ hình chữ T và dẫn dao bằng tay. Nhưng cắt gang đòi hỏi lực rất lớn, và cánh tay người thợ không phải lúc nào cũng giữ được dao ổn định.
Đế trượt (slide rest) kẹp dao vào một xe trượt bằng gang và đẩy nó bằng vít. Xe trượt chạy dọc theo hai thanh ray gọi là ways, chạy suốt chiều dài băng máy. Với đế trượt, lực cắt truyền vào gang thay vì cánh tay người thợ. Trong mô hình tính toán, giá đỡ bằng gang cong ít hơn khoảng một trăm lần so với cánh tay người thợ được neo chắc.
Bắt đầu từ thập niên 1790, Henry Maudslay đã chế tạo đế trượt đủ cứng vững cho những lát cắt nặng trên gang, kết hợp với vít và bánh răng để tạo ra máy tiện cắt ren thực dụng đầu tiên.
Phương pháp ba tấm — tạo phẳng mà không cần bản mẫu phẳng
Cách thông thường để làm phẳng một bề mặt là dũa bằng tay. Khi bề mặt càng phẳng, mỗi nhát dũa bắt đầu thêm vào lượng gồ ghề ngang với lượng nó lấy đi. Giới hạn này được vượt qua nhờ dao cạo (scraper) — một lưỡi cứng ngắn cạo đi những mảnh dày vài phần nghìn milimét — kết hợp với phương pháp tìm lỗi quá nhỏ để cảm nhận: bôi một lớp màu mỏng lên tấm chuẩn phẳng rồi chà chi tiết lên đó, màu chỉ dính vào những điểm cao cần cạo.
Nhưng phương pháp này cần có sẵn một tấm chuẩn phẳng. Chà hai tấm vào nhau chỉ cho biết chúng có khớp với nhau không. Một tấm hơi lồi có thể khớp với một tấm hơi lõm và in màu đều khắp cả hai, dù cả hai đều không phẳng.
Giải pháp là so sánh ba tấm với nhau. Một tấm lồi có thể khớp với một tấm lõm, nhưng hai tấm lồi hoặc hai tấm lõm không thể khớp với nhau. Khi người thợ liên tục so sánh và cạo, các đường cong trở nên nông dần. Cả ba tấm chỉ có thể khớp trong mọi cặp ghép và mọi hướng khi chúng đều phẳng.
Đây là một trong những ý tưởng đẹp nhất trong ngành kỹ thuật: người thợ có thể bắt đầu từ ba vật đúc thô và tạo ra một tấm chuẩn phẳng mà không cần có sẵn bề mặt phẳng nào để sao chép! Đến năm 1829, xưởng của Maudslay đã có một tấm phẳng được cạo trên mỗi bàn thợ.
Cắt ren chính xác
Trước Maudslay, mỗi xưởng cắt ren theo cách riêng của mình, bằng tay hoặc bằng khuôn ren (dies) — những dụng cụ cứng đã tôi cắt ren quanh bu lông. Những khuôn này được sao chép từ các ren cũ hơn, mang theo sai số của chúng vào ren mới. Đai ốc làm cho bu lông này hiếm khi vừa với bu lông khác.
Câu hỏi hóc búa là: làm sao tạo ra chiếc vít chính xác đầu tiên khi không có chiếc vít chính xác nào để dẫn dao?
Maudslay đã dùng hình học để giải quyết vấn đề này. Ông tiện một xi-lanh mềm bằng gỗ, thiếc hoặc đồng thau giữa hai điểm tựa và ép một dao bằng thép đã tôi vào nó theo một góc được đặt chính xác. Khi xi-lanh quay, dao cắt một rãnh nông, và rãnh này kéo dao đi theo cách một ren kéo đai ốc. Quãng đường dao di chuyển mỗi vòng được quyết định bởi chu vi của xi-lanh và góc của dao — không phụ thuộc vào việc quay tay quay nhanh hay chậm.
Ông còn phát minh một phương pháp tinh tế khác: dùng hai vít chưa hoàn hảo dẫn dao cắt chiếc vít thứ ba. Hai bánh răng bằng nhau quay cả hai vít dẫn với cùng tốc độ. Một thanh nối hai đai ốc của chúng, với dao cố định ở điểm giữa, nên vị trí của dao là trung bình cộng vị trí hai đai ốc. Khi một vít dẫn chạy trước và cái kia chạy sau, sai số của chúng phần nào triệt tiêu nhau.
Sau nhiều lần sao chép và hiệu chỉnh, Maudslay đã chế tạo được một vít chuẩn dài 5 foot, đường kính 2 inch, với 50 ren mỗi inch và một đai ốc dài một foot ăn khớp với 600 ren cùng lúc. Nó được dùng để khắc vạch chia trên các dụng cụ thiên văn.
Từ một vít chuẩn, cắt nhiều bước ren
Máy tiện cắt ren đầu tiên của Maudslay, khoảng năm 1797, nối trực tiếp vít dẫn với trục chính. Mọi ren nó cắt đều có bước ren của chính vít dẫn. Chỉ trong vài năm, ông đã nối hai trục qua các bánh răng thay thế (change wheels), để một vít dẫn có thể cắt nhiều bước ren khác nhau.
Ví dụ, nếu vít dẫn trong mô hình tiến xe trượt 6 mm mỗi vòng, khi nối trực tiếp nó cắt ren 6 mm. Để cắt ren 3 mm, vít dẫn phải quay đúng nửa vòng cho mỗi vòng của phôi. Một cặp bánh răng làm được điều đó: bánh 24 răng dẫn bánh 48 răng, tỷ số được đặt chính xác là hai-một.
Một bánh răng trung gian (idler) lắp vào giữa để đảo chiều truyền động và bắc cầu khoảng cách giữa hai trục. Bánh trung gian không làm thay đổi tỷ số — dù nó có bao nhiêu răng, chỉ bánh ở hai đầu mới quyết định bước ren.
Điểm hay là dao tự động quay về đúng rãnh ren ở mỗi lượt cắt! Chỉ cần các bánh răng còn ăn khớp, chúng giữ cho chuyển động của xe trượt đồng bộ với chuyển động quay của phôi.
Đo bằng vít — và vấn đề độ chính xác
Maudslay kiểm tra kích thước bằng một thước panme để bàn. Quay một bánh xe lớn sẽ dẫn động một vít mịn, vít này đẩy một trong hai hàm phẳng dọc theo thân máy. Các vạch khắc quanh vành bánh xe cho biết nó đã quay bao xa. Dụng cụ này có thể hiện sai lệch một phần nghìn inch — hơn sáu mươi lần mịn hơn vạch nhỏ nhất trên thước xưởng.
Vít hoạt động như một đòn bẩy cho chiều dài. Trong mô hình, một vòng quay di chuyển vành bánh xe khoảng 251 mm trong khi hàm chỉ tiến nửa milimét. Một chuyển động nhỏ ở hàm xuất hiện lớn gấp năm trăm lần ở vành bánh xe, nơi ta có thể đọc được so với các vạch khắc.
Tuy nhiên, số đọc còn phụ thuộc vào lực mà người vận hành quay bánh xe. Khi hai hàm đã chạm vào chi tiết, lực thêm vào sẽ làm khung hơi cong và cho phép bánh xe quay thêm một chút. Chi tiết không thay đổi độ dày, nhưng số đọc thì thay đổi.
Một vấn đề tinh tế hơn là độ rơ (backlash). Một vít cần một chút khe hở trong đai ốc để có thể quay. Khi nó tiến về phía trước, một mặt của mỗi ren chịu tải. Quay ngược lại, vít phải vượt qua khe hở trước khi các mặt đối diện chạm nhau, nên trong một phần nhỏ của vòng quay, bánh xe di chuyển mà hàm thì không.
Các thợ máy xử lý vấn đề này bằng cách luôn đóng hàm vào chi tiết từ cùng một hướng. Nếu vượt quá, họ mở hàm ra xa khỏi khe hở rồi đóng lại. Dùng cùng cách tiếp cận và cùng lực cho ra số đọc lặp lại được. Nhưng điều đó vẫn chưa làm nó chính xác — nếu bước ren của vít hơi sai, các số đọc lặp lại có thể đồng thuận mà vẫn sai.
Một phần triệu inch
Whitworth muốn các xưởng ngừng đo bằng thước. Ông lập luận rằng làm việc tới một phần vạn inch bằng cách so sánh chi tiết với một thanh thép có chiều dài đã biết thì dễ hơn là đọc các vạch trên thước tới một phần trăm. Ông gọi những thanh này là chuẩn đo đầu mút (standards of end measure), vì chiều dài được đo bằng khoảng cách giữa hai đầu của chúng.
Để chế tạo chúng, ông cần một dụng cụ đo mịn hơn nhiều so với cỗ máy của Maudslay. Máy của Whitworth dùng hàm dẫn động bằng vít giống vậy, nhưng với một đai ốc làm bằng hai nửa điều chỉnh được. Ông lắp đai ốc vào vít đo trước, rồi cắt nó làm đôi. Các vít nhỏ siết hai nửa lại cho đến khi một nửa ép vào mặt trước của ren và nửa kia ép vào mặt sau.
Để giảm ảnh hưởng của bàn tay không vững, Whitworth đặt một trục vít xoắn (worm) giữa tay quay và vít đo.
- Vít đo có 20 ren mỗi inch
- Bánh vít xoắn có 200 răng
- Vành tay quay được chia thành 250 phần
Hai mươi nhân hai trăm nhân hai trăm năm mươi bằng một triệu. Vậy một phần chia trên bánh xe di chuyển hai mặt đo đúng một phần triệu inch, khoảng 25 nanomét.
Móng tay con người mọc được quãng đó trong khoảng hai mươi giây.
Chuyển động nhỏ như vậy quá mịn để đánh giá bằng mắt. Nó chỉ bằng khoảng một phần hai mươi bước sóng ánh sáng xanh lá, hẹp hơn nhiều so với một vạch khắc. Whitworth dùng một miếng thép phẳng nhỏ gọi là "gravity piece" để xác định khi nào các mặt đã khép đủ. Miếng thép nằm giữa một mặt đo và đầu thanh chuẩn. Người vận hành khép các mặt từng phần chia một, buông miếng thép ra sau mỗi bước. Ban đầu nó rơi, nhưng khi các mặt ép đủ chặt, ma sát giữ nó lại.
Ngay cả nhiệt độ cơ thể người vận hành cũng quan trọng. Một thước Anh (yard) thép dài thêm khoảng 230 phần triệu inch cho mỗi độ Fahrenheit. Whitworth phát hiện rằng chỉ cần chạm nhẹ một ngón tay vào thanh yard trong máy cũng đủ làm nó ấm lên khiến miếng thép ngừng rơi.
Ý nghĩa với độ chính xác sản xuất hiện đại
Trong khoảng năm mươi năm, sai lệch nhỏ nhất mà một dụng cụ trong xưởng có thể phát hiện đã thu nhỏ từ một phần nghìn inch của Maudslay xuống một phần triệu inch của Whitworth — mịn hơn một nghìn lần. Những chuẩn đo này mang lại lợi ích vào công việc hàng ngày.
Ngày nay, điều từng là giới hạn của cỗ máy đo mịn nhất đã trở thành dung sai sản xuất thông thường trong nhiều ngành công nghiệp. Theo sổ tay về khối căn mẫu của NIST (1995), khối căn mẫu danh nghĩa 0,5 inch loại chính xác cao có dung sai chiều dài đúng một phần triệu inch.
Máy công cụ như máy tiện của Maudslay đã làm ra các chi tiết cho đường sắt, tàu hơi nước và các nhà máy của thế kỷ 19, còn các chuẩn như của Whitworth dùng để kiểm tra kích thước của chúng. Máy công cụ cũng làm ra các chi tiết cho những máy công cụ mới, sao chép độ chính xác của chúng và cải thiện nó khi các xưởng học được những cách tốt hơn để dẫn dao cắt hoặc kiểm tra kích thước.
Với độc giả quan tâm đến gia công chính xác và sản xuất hiện đại, câu chuyện này cho thấy nền tảng của mọi tiêu chuẩn dung sai ngày nay — từ máy CNC năm trục đến in 3D kim loại — đều bắt nguồn từ việc học cách đo chính xác hơn những gì mình có thể chế tạo, rồi dùng chính dụng cụ đo đó để chế tạo chính xác hơn nữa.

